Artykuł sponsorowany
Jakie punkty kontrolne w procesie gumowania metalu decydują o trwałości połączenia
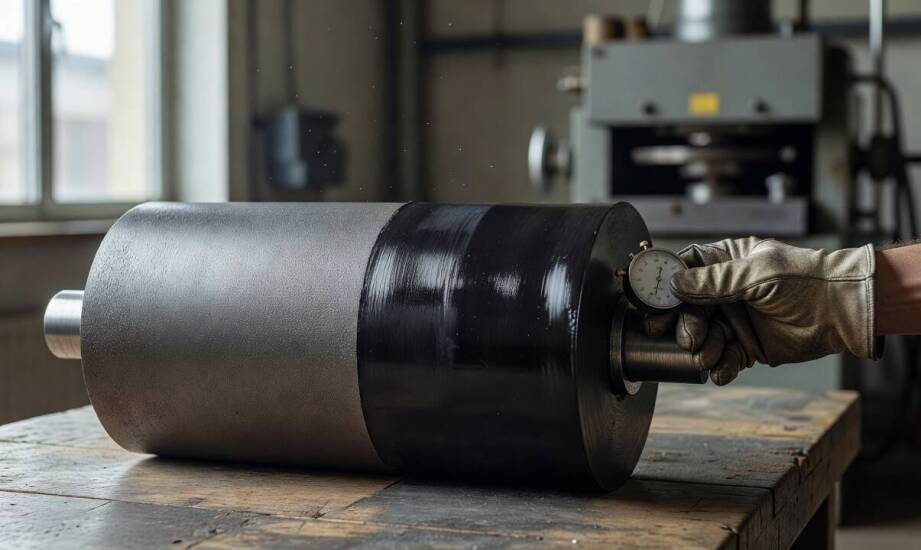
Detal metalowy pracujący pod obciążeniem dynamicznym, na przykład wał dociskowy w prasie lub masywna tuleja w maszynie górniczej, zawdzięcza swoją trwałość ściśle określonemu cyklowi produkcyjnemu. Odporność na siły ścinające, wibracje i ciągły kontakt z agresywnymi mediami nie wynika z samej nałożonej warstwy elastomeru. Kluczem do niezawodności jest precyzyjna kontrola nad każdym etapem przygotowania podłoża oraz formowania. Zlekceważenie pojedynczego parametru technologicznego sprawia, że nawet najgrubsza powłoka nie zapewni oczekiwanej żywotności elementów pracujących w trudnych warunkach przemysłowych. W profesjonalnej praktyce inżynieryjnej zakłada się, że ostateczna jakość detalu zależy od sekwencji rygorystycznie monitorowanych punktów kontrolnych.
Mechaniczna i chemiczna obróbka podłoża
Obróbka powierzchniowa metalu wykracza daleko poza zwykłe usunięcie rdzy i widocznych zabrudzeń. Pierwszym krokiem jest staranne śrutowanie lub piaskowanie, które tworzy mikrochropowatość niezbędną do mechanicznego zakotwienia mieszanki gumowej. W praktyce inżynierowie zakładu FORM-GUM dobierają odpowiednie ścierniwa bezpośrednio pod kątem specyfiki konkretnego zlecenia. Najczęściej wykorzystuje się ostrokątny korund, starannie dopasowując jego gradację do twardości stalowego lub żeliwnego rdzenia. Takie działanie znacząco zwiększa rzeczywistą powierzchnię kontaktu i podnosi energię powierzchniową obrabianego materiału.
Samo nadanie szorstkości nie wystarczy jednak do zbudowania silnego wiązania strukturalnego. Kolejny punkt kontrolny obejmuje wieloetapowe odtłuszczanie, które eliminuje najdrobniejsze resztki olejów chłodzących i smarów warsztatowych. Nawet śladowe zanieczyszczenia drastycznie obniżają zdolność metalu do przyjmowania chemii wiążącej. Następnie przeprowadza się aktywację podłoża, przygotowując powierzchnię do reakcji z powłokami pośrednimi. Prawidłowo zaplanowane mycie i odtłuszczanie stanowią gwarancję, że powierzchnia ulegnie pełnemu i równomiernemu zwilżeniu preparatami adhezyjnymi. Odpowiednie przygotowanie bazy całkowicie determinuje skuteczność kolejnych operacji technologicznych.
Budowa mostu chemicznego i proces wulkanizacji
Kluczowym momentem łączącym fazę przygotowawczą z formowaniem jest staranna aplikacja środków adhezyjnych. Przemysłowy system wiążący składa się zazwyczaj z primera oraz właściwego kleju kontaktowego, zwanego covercoatem. Zgodnie ze standardami inżynieryjnymi sam primer tworzy warstwę o grubości zaledwie 5–10 μm. Dopiero cały nałożony układ osiąga całkowitą grubość rzędu 25–50 μm, budując niezawodny most chemiczny między sztywnym metalem a elastycznym polimerem. Zbyt cienka powłoka nie zabezpiecza rdzenia, podczas gdy zbyt gruba sprzyja wewnętrznym pęknięciom. Z tego względu przemysłowe gumowanie elementów metalowych bezwzględnie wymaga rygorystycznego przestrzegania wytycznych producenta stosowanej chemii.
Kolejna faza obejmuje docelową wulkanizację, gdzie główną rolę odgrywa korelacja temperatury, czasu oraz przyłożonego ciśnienia. Parametry te dobiera się ściśle pod kątem systemu adhezyjnego, grubości powłoki i wybranej metody utwardzania. Przykładowo, w układach opartych na wulkanizacji prasowej często stosuje się okno temperaturowe 140–165 °C przez 15–60 minut. Zupełnie inne wartości obowiązują w autoklawach, gdzie krytyczna staje się powolna penetracja ciepła przez duże gabaryty regenerowanych wałów czy rolek. Odpowiednio dobrany docisk formy zapobiega niepożądanemu wyciekowi mieszanki i eliminuje ryzyko powstawania pęcherzy powietrza. Właściwe usieciowanie elastomeru przenosi wszystkie naprężenia robocze bezpośrednio na granicę faz.
Skutki ewentualnych zaniedbań na liniach produkcyjnych ujawniają się najczęściej dopiero po wyjęciu gotowego wyrobu z maszyny. Typowe wady technologiczne to rozwarstwienia na krawędziach, mikropęcherze pod elastomerem lub miękkie punkty świadczące o niedostatecznym dogrzaniu surowca. Inspektorzy jakości regularnie przeprowadzają testy niszczące, aby zweryfikować realną siłę wiązania. Przy poprawnie zrealizowanym procesie następuje pęknięcie kohezyjne wewnątrz samej gumy, a nie na linii styku z metalowym rdzeniem. Wynik ten bezspornie potwierdza, że adhezja chemiczna przewyższa mechaniczną wytrzymałość nakładanego materiału.
Stworzenie niezawodnego wyrobu wymaga potraktowania przygotowania mechanicznego, chemii adhezyjnej i obróbki termicznej jako nierozerwalnego układu. Każdy z opisanych punktów kontrolnych bezpośrednio rzutuje na efektywność następnego etapu. Ostateczna trwałość uszczelnień, profili czy kół napędowych opiera się na ścisłym zachowaniu reżimu produkcyjnego od pierwszego cyklu szlifowania aż po ostateczne studzenie detalu.
Kategorie artykułów
Polecane artykuły

Czy rolety materiałowe to dobry wybór do domu alergika?

Jak działa codzienna dostępność pączków w cukierni poza sezonem świątecznym
Proces diagnostyczny w trychologii: od badania do regeneracji
